
Descrição
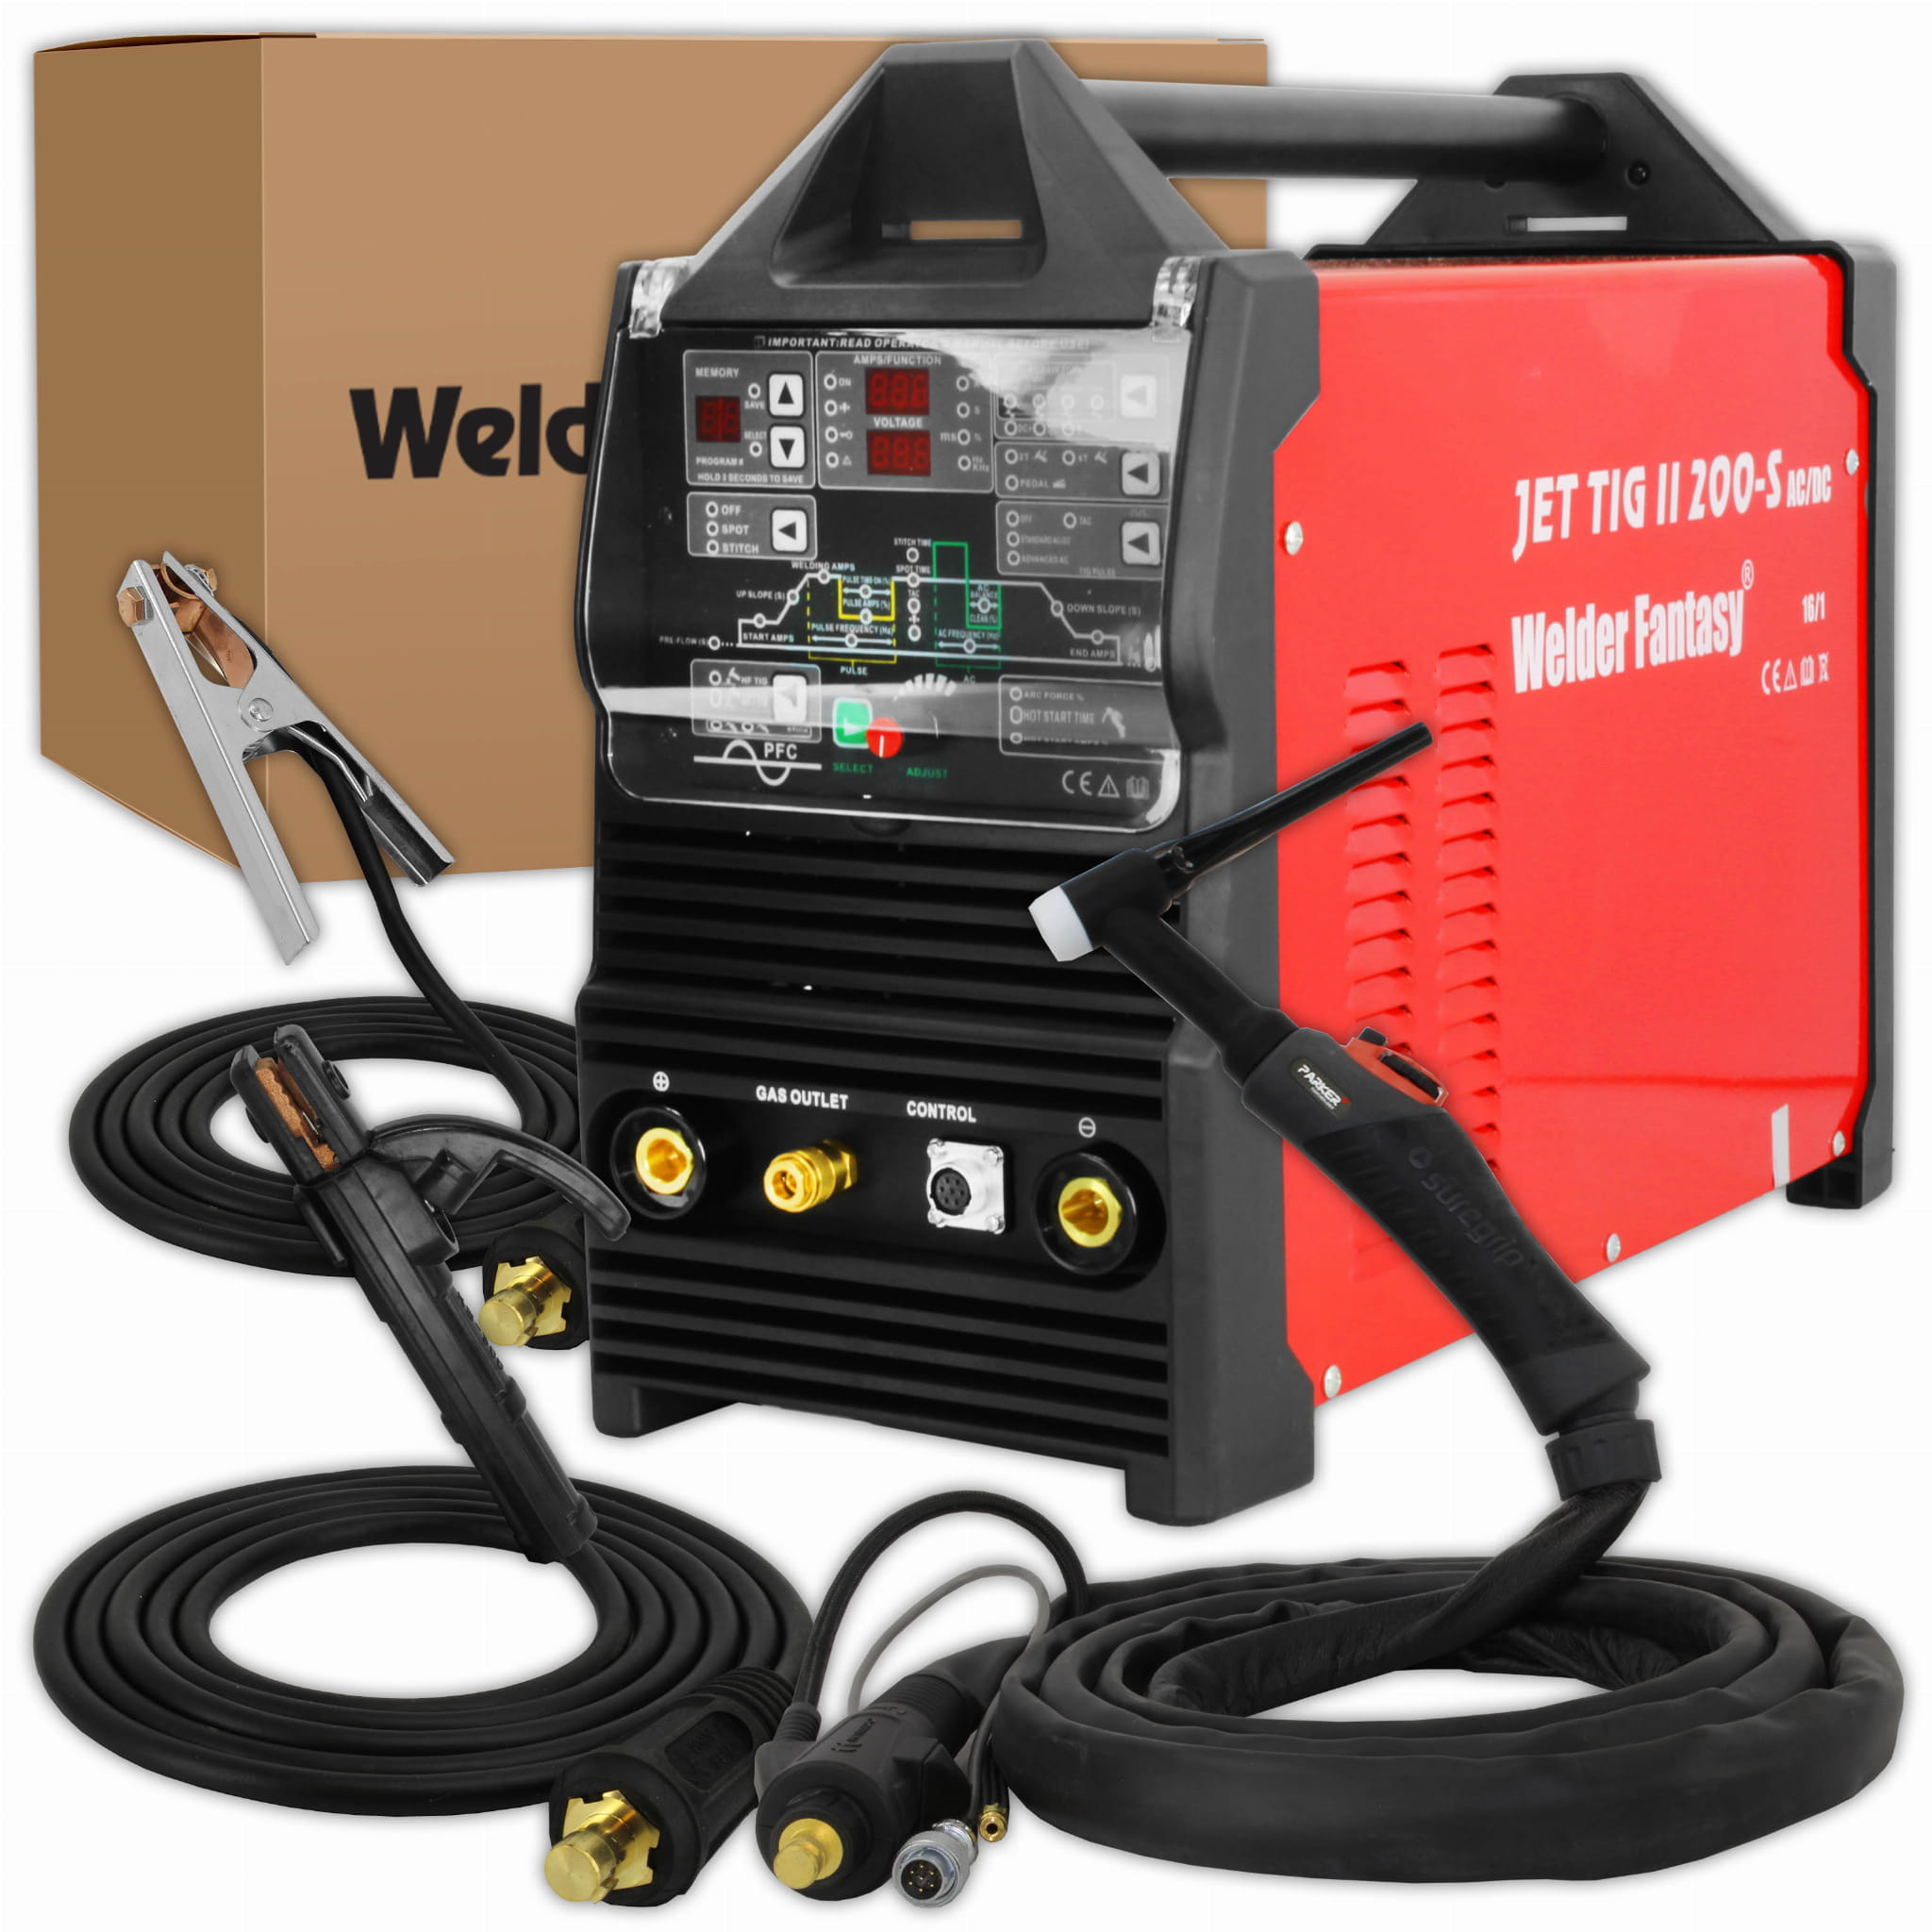
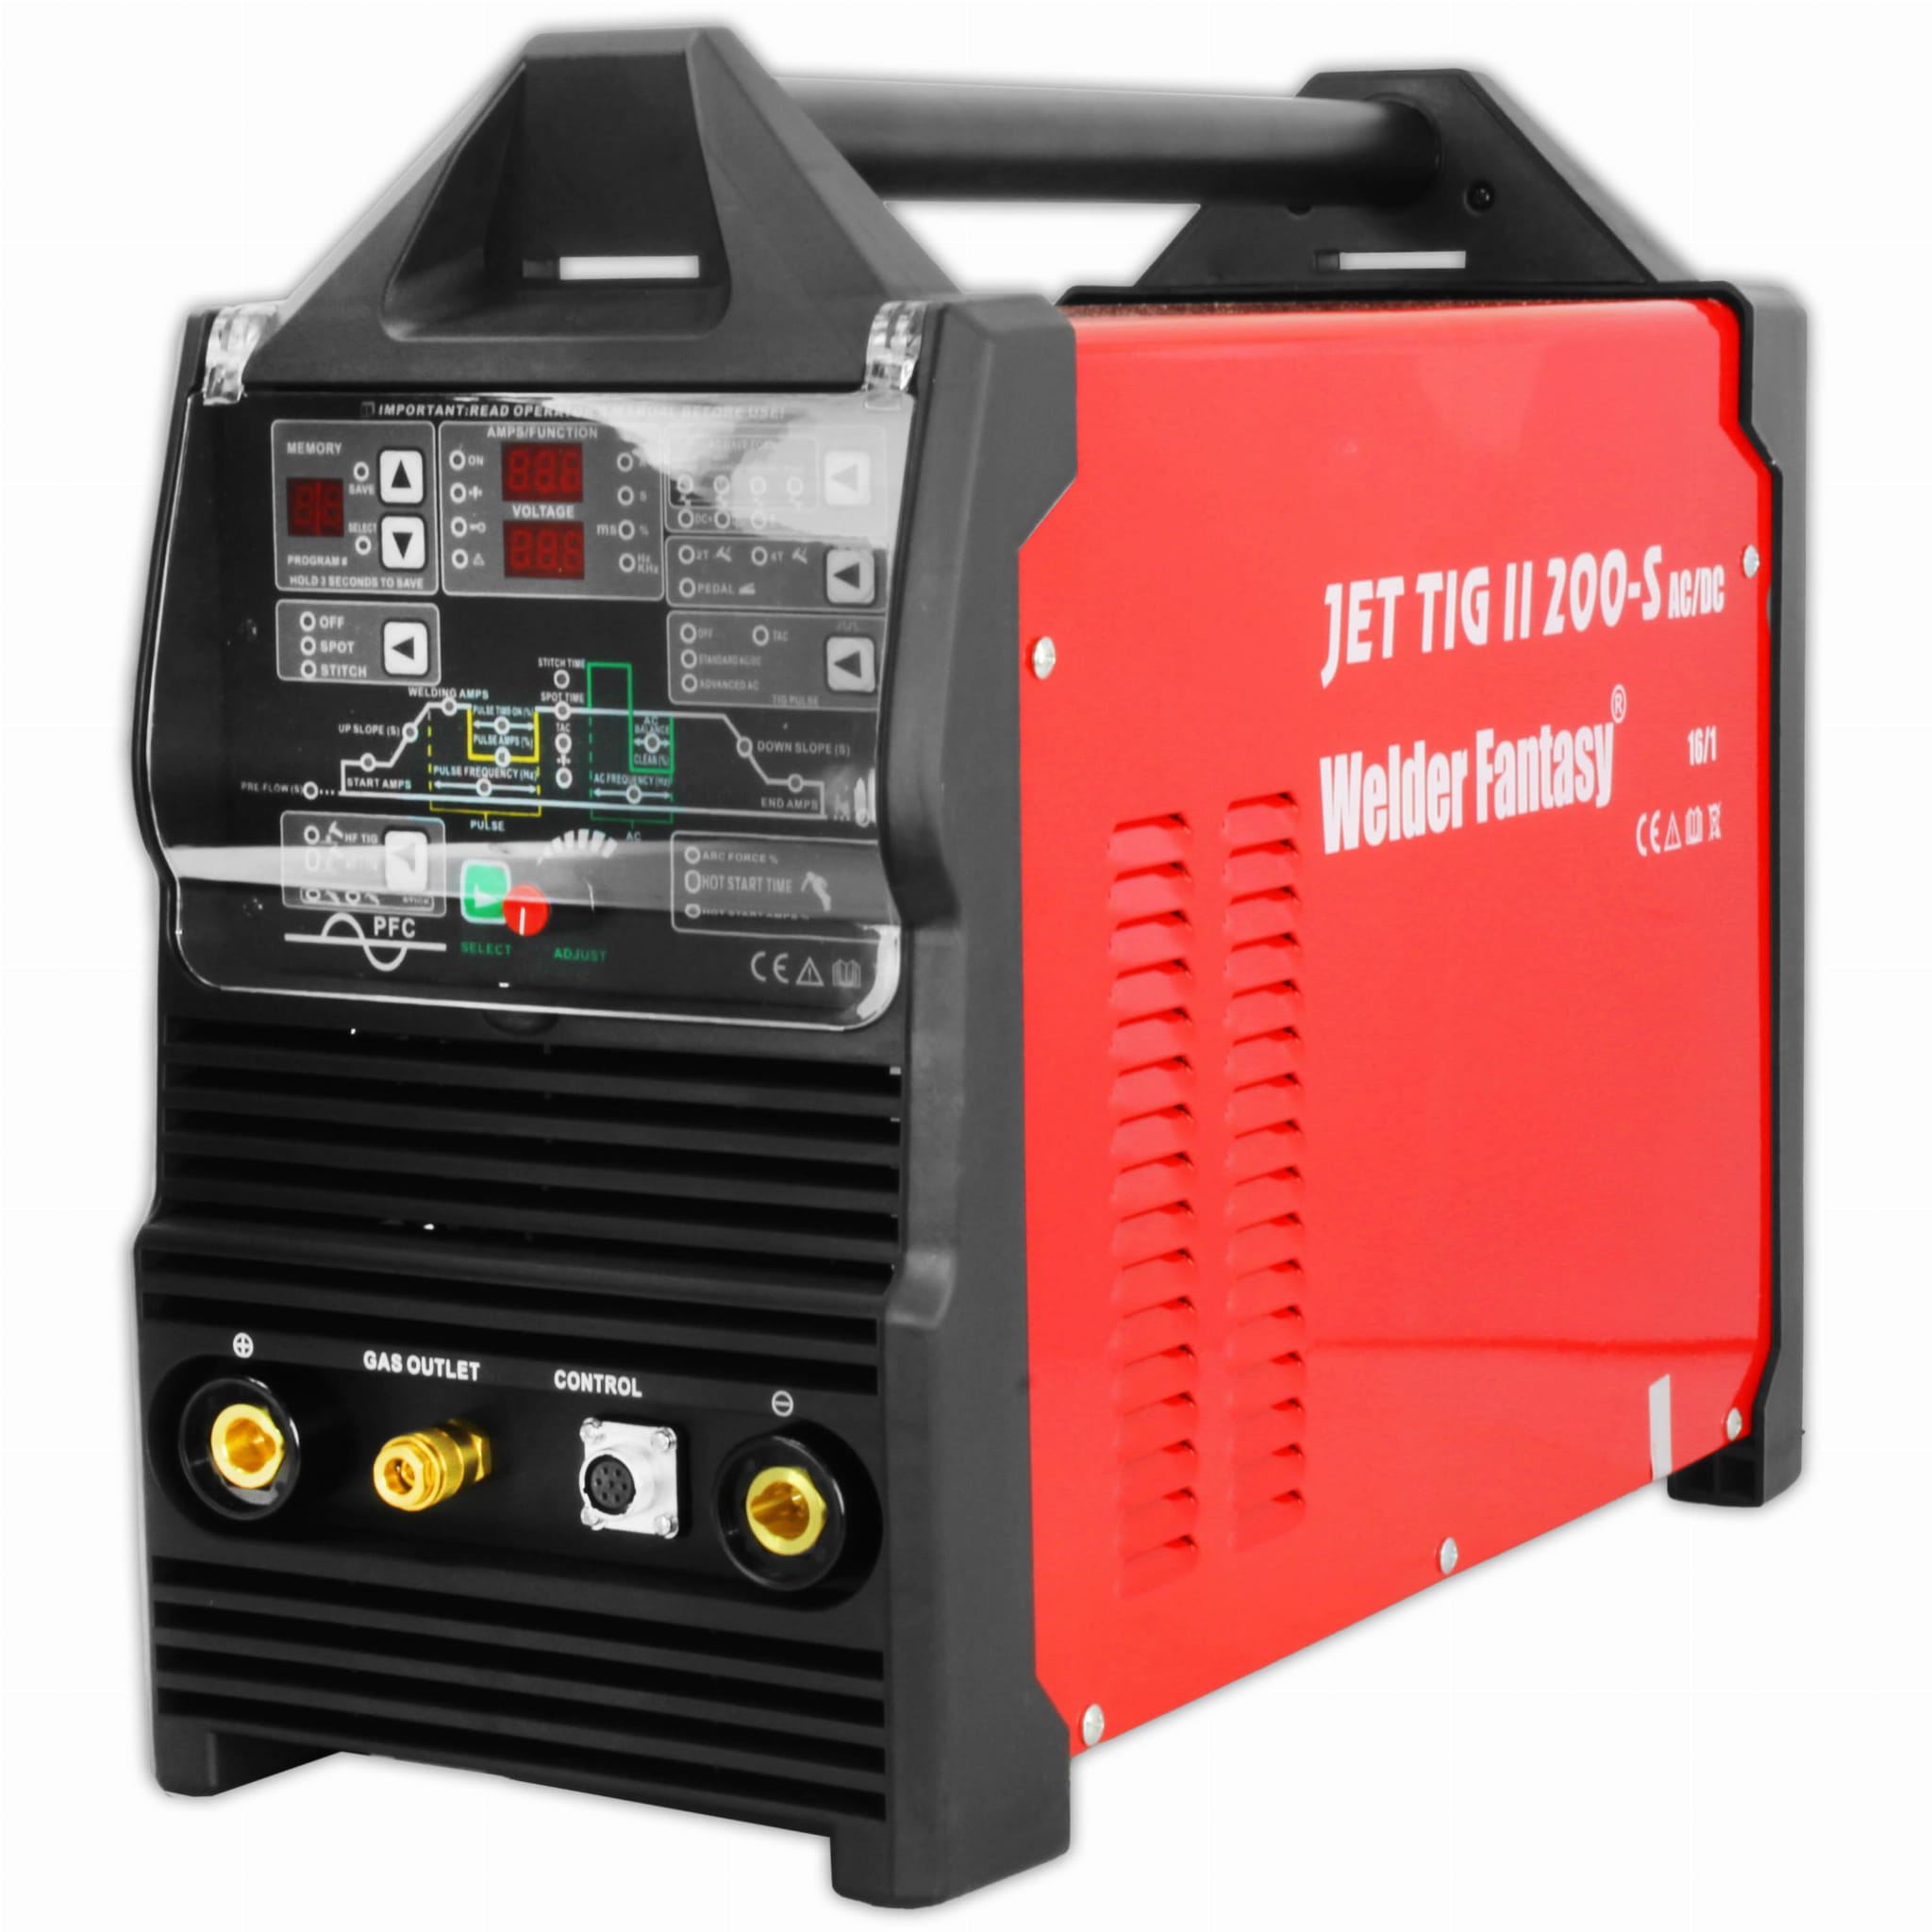
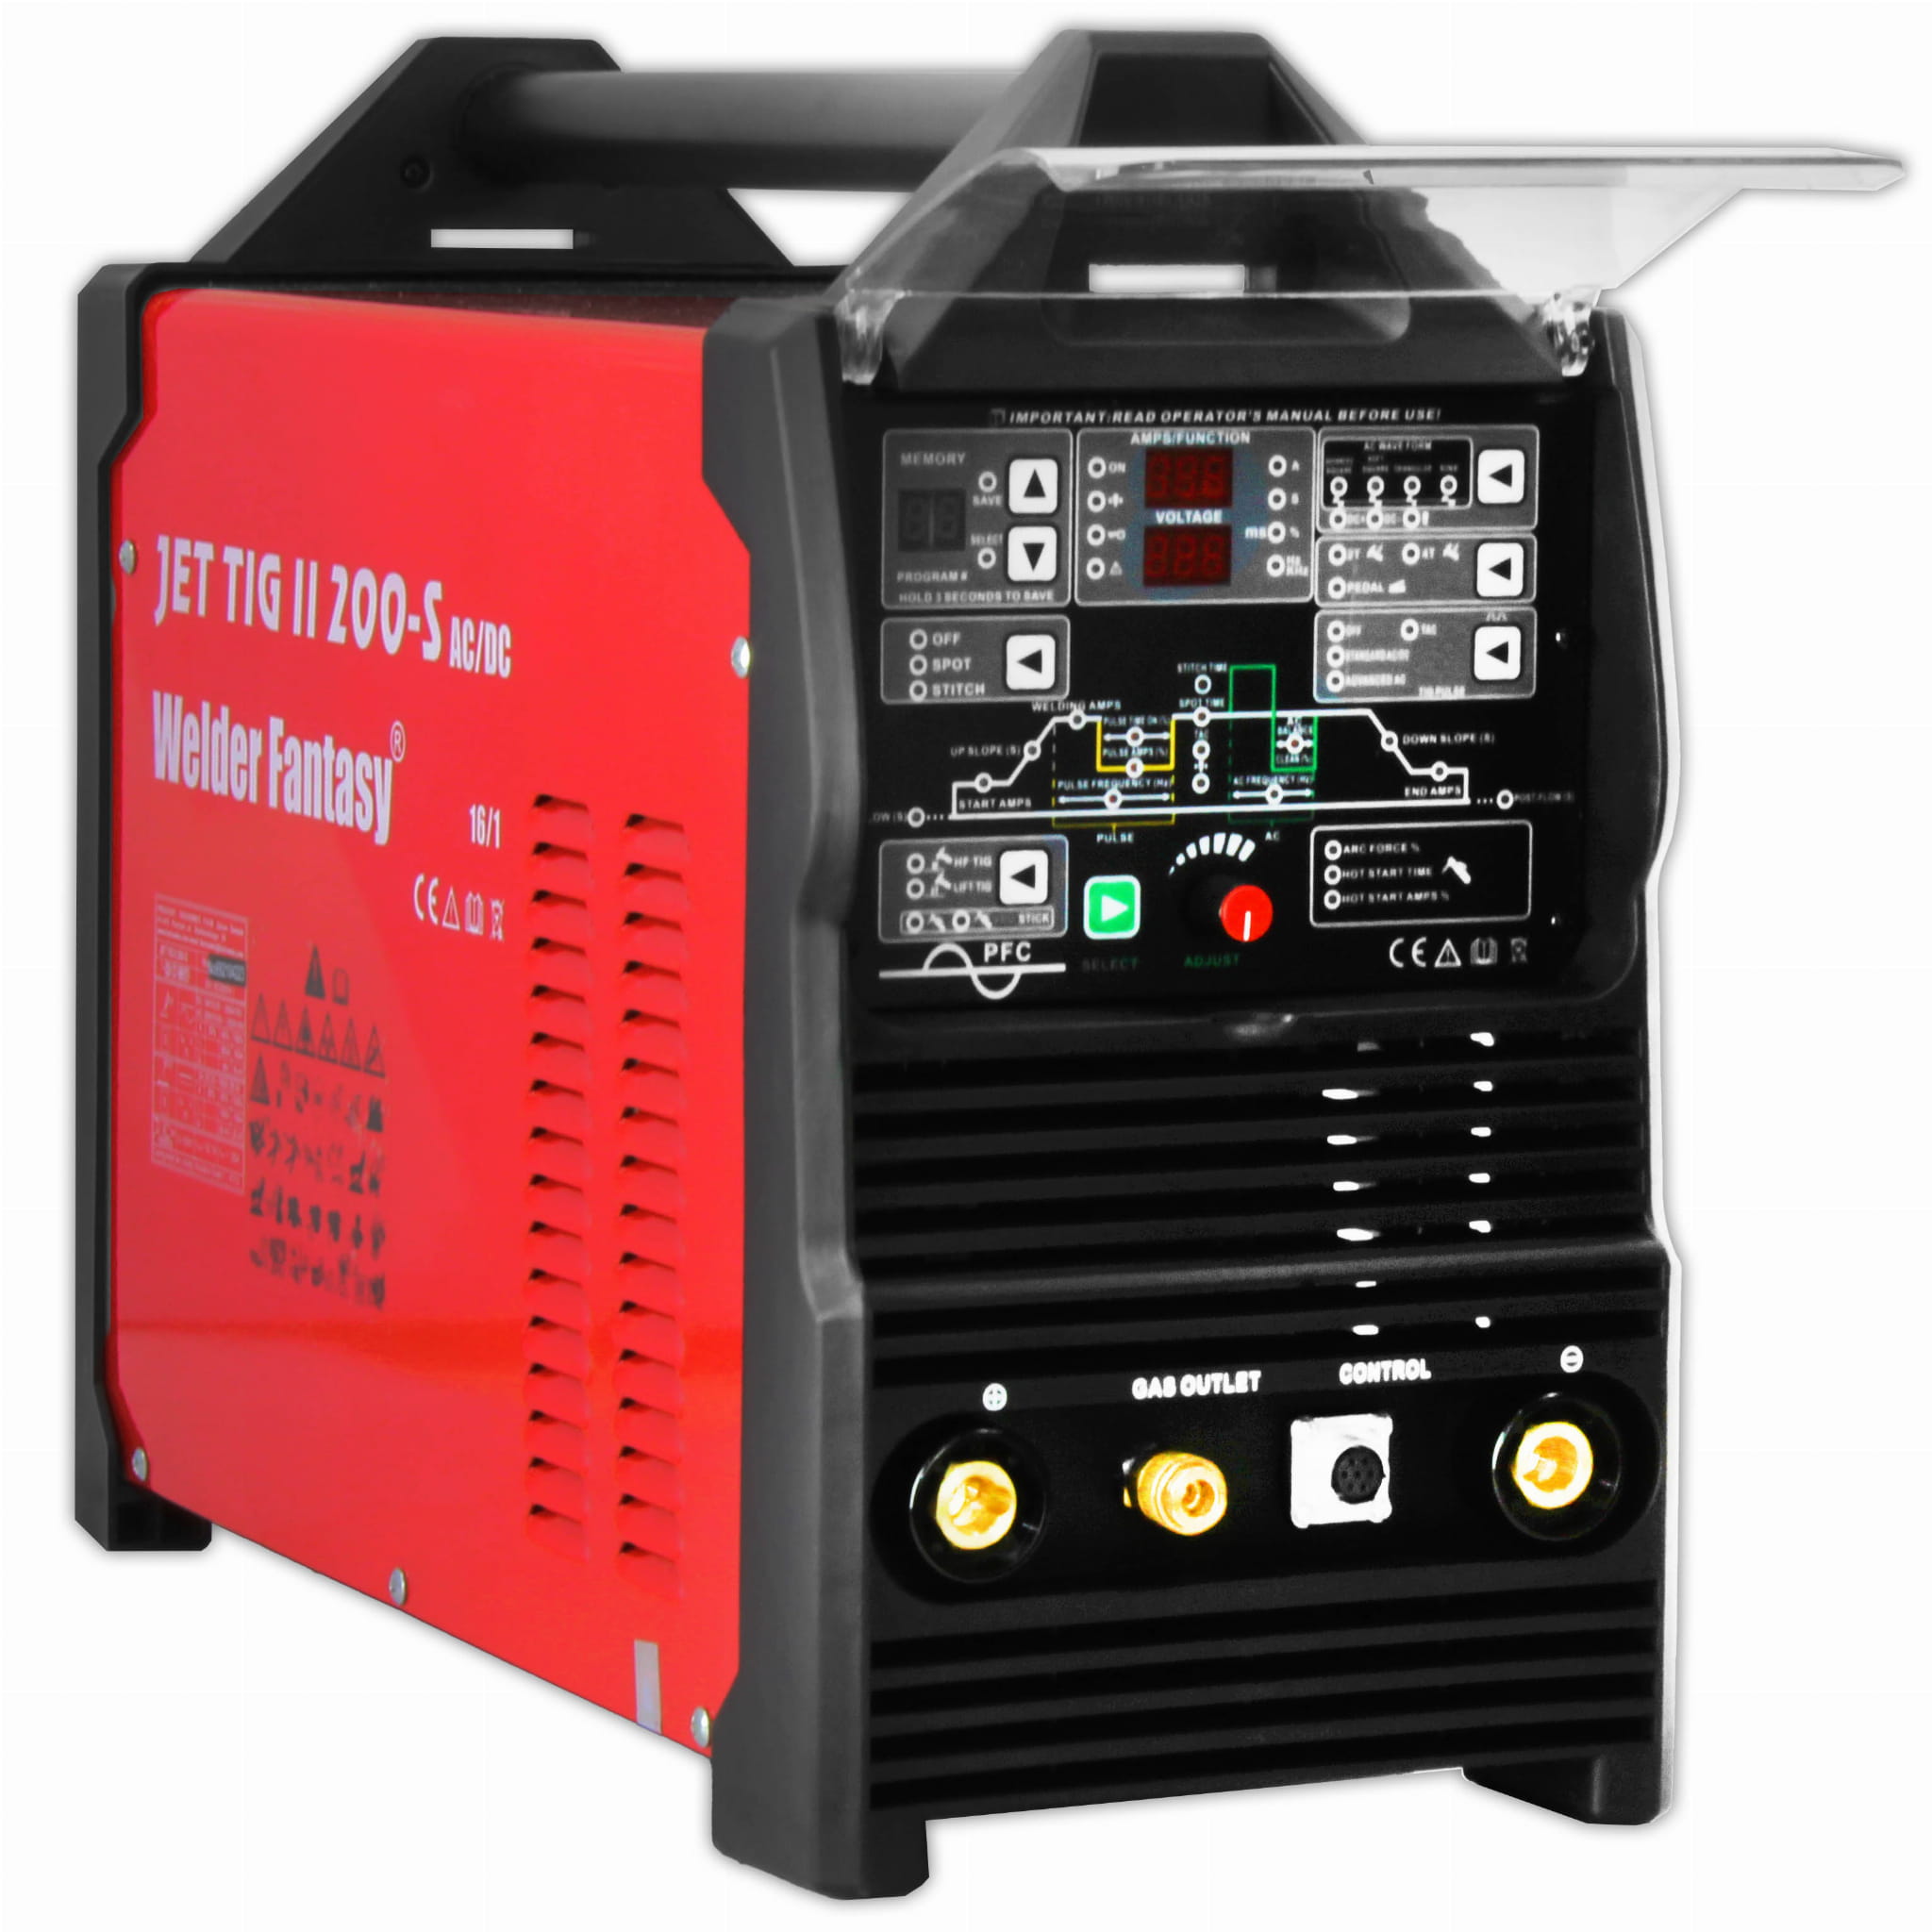
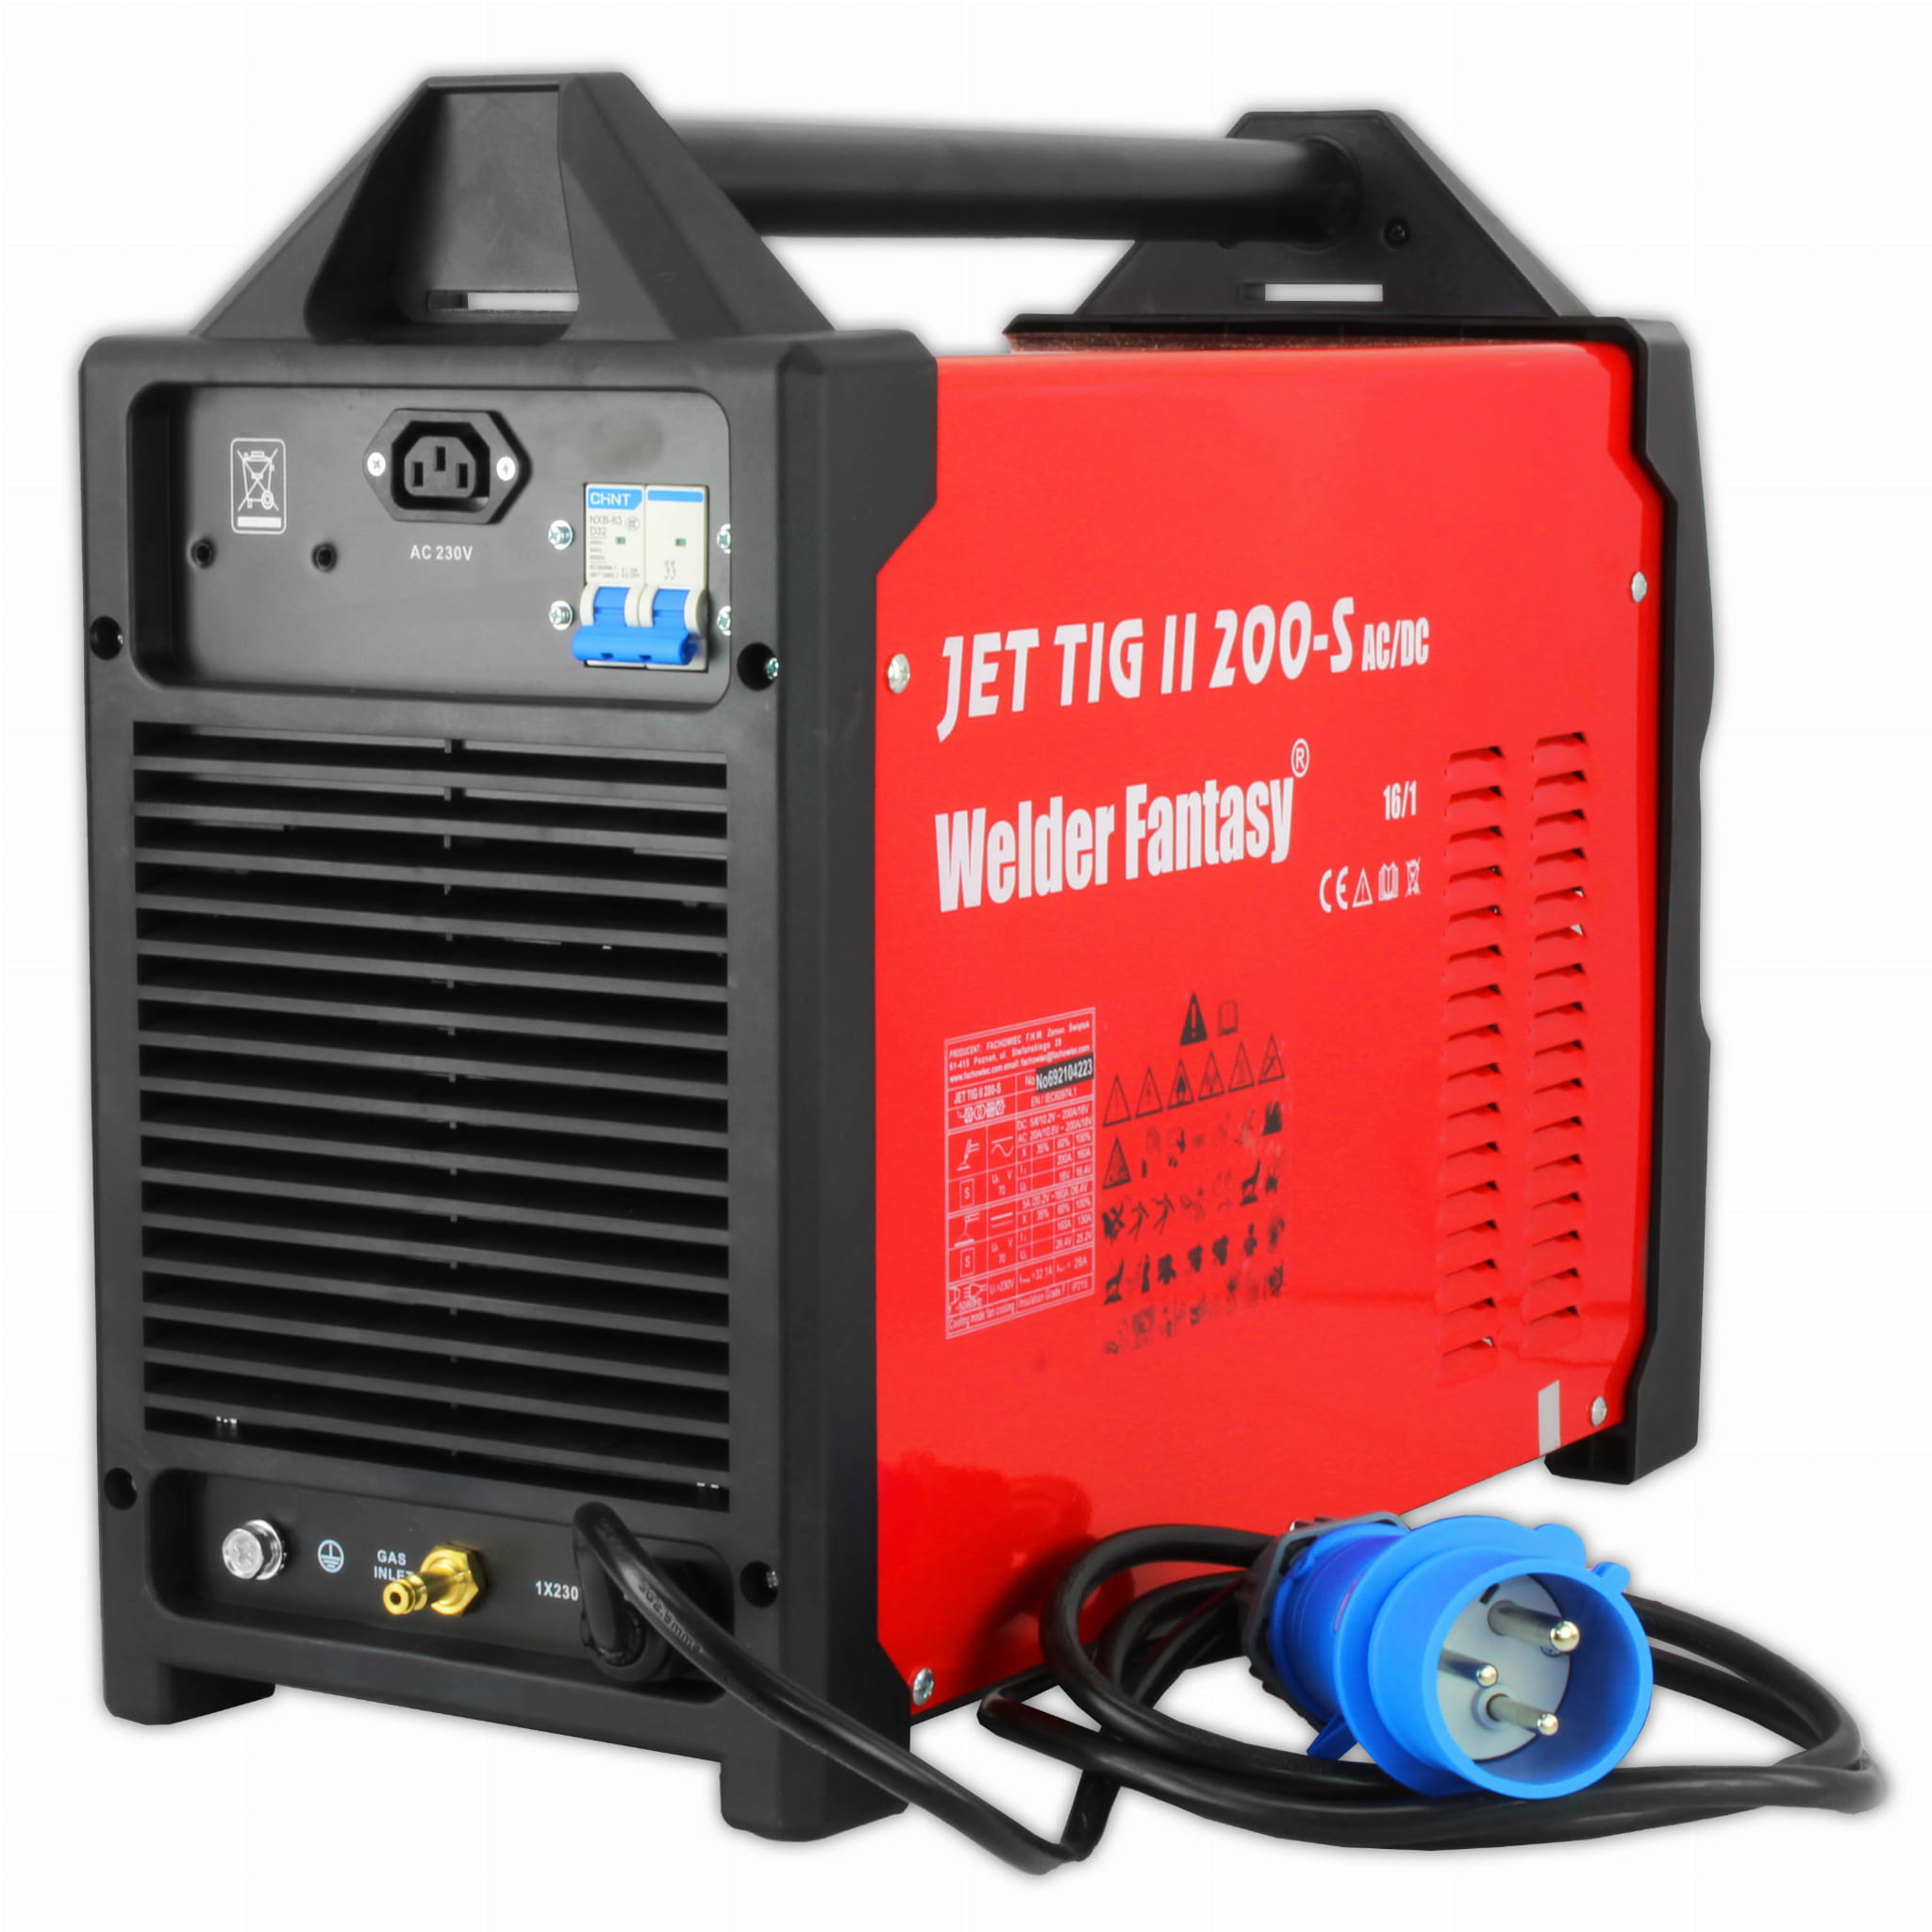
WELDER FANTASY INVERTER JET TIG MÁQUINA DE SOLDAGEM CA/CC 200-S PONTO/FRIO
- Marca: Welder Fantasy
- Métodos de soldagem: MMA, TIG,
- Fonte de alimentação: 230V
- Corrente de soldagem: 200A
- Eficiência: 60%
EQUIPAMENTO PADRÃO
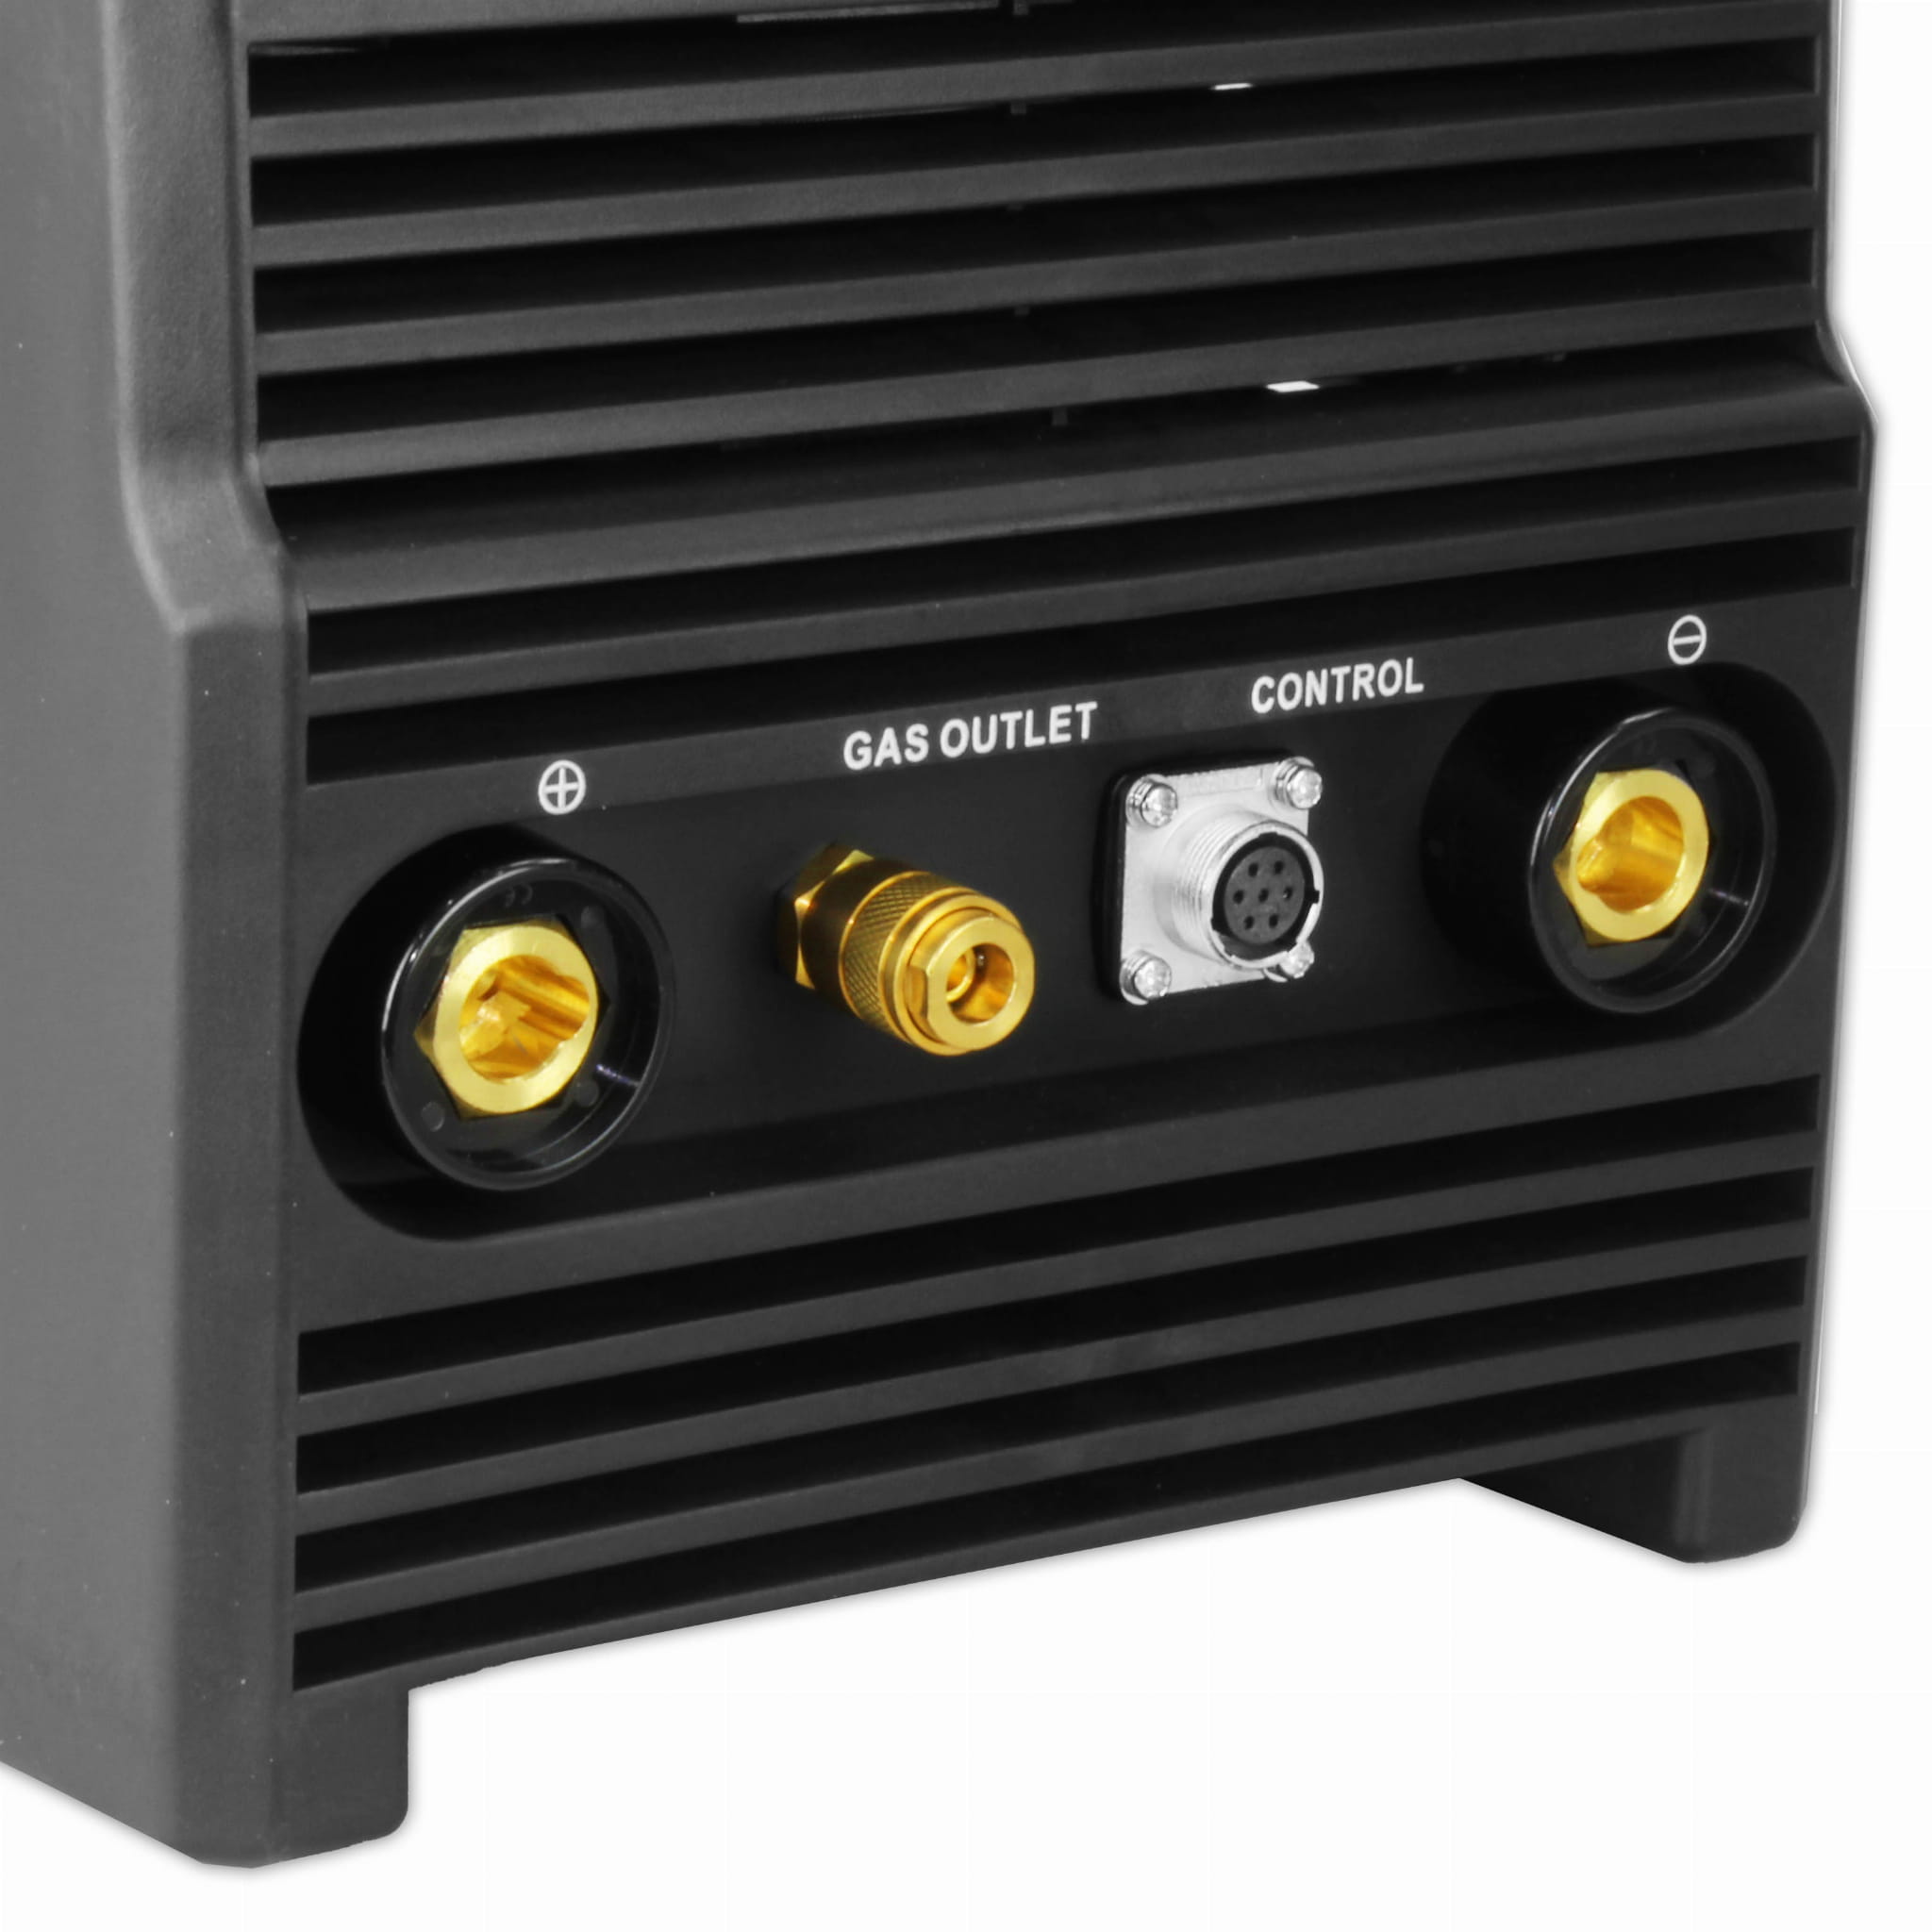
- Welder Fantasy JET TIG II AC/DC 200-S IGBT,
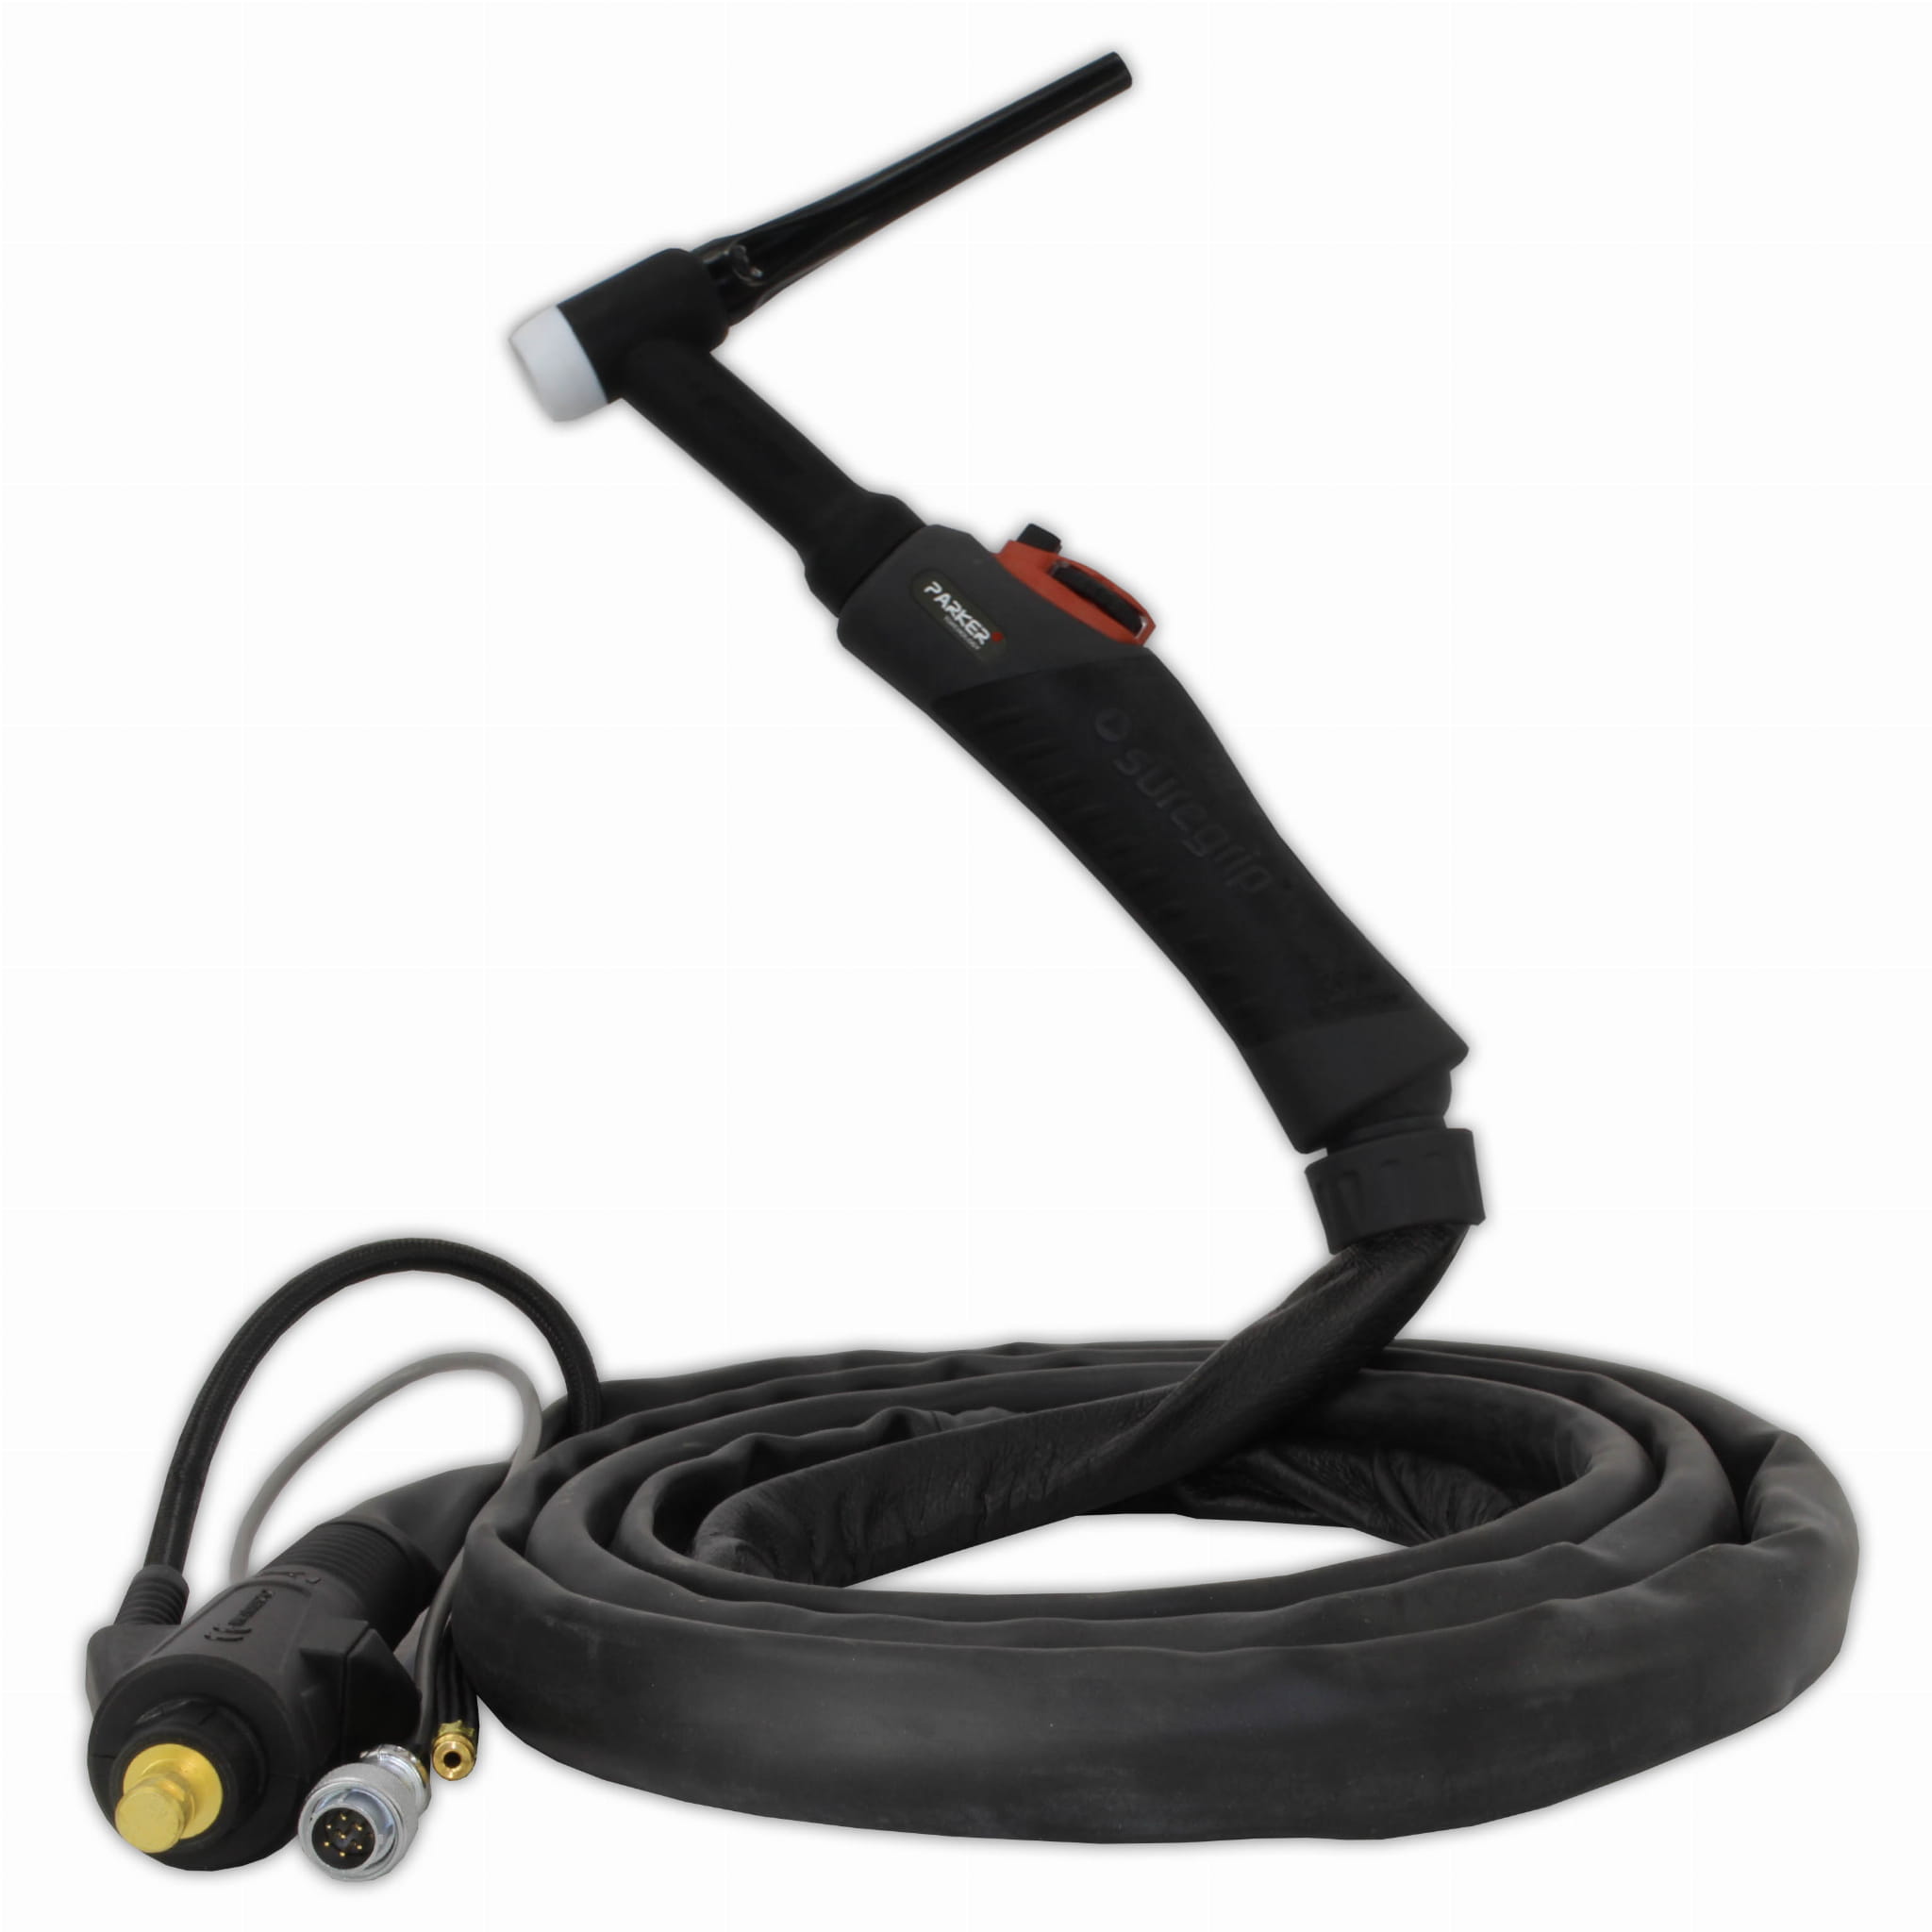
- PARKER SUREGRIP SGT26 FLEX TIG SRT 26-4m tocha de soldagem – corrente de soldagem ajustável,
- suporte de solo 3m,
- porta eletrodo 3m,
- Manual do usuário e cartão de garantia.
- O aparelho está equipado com uma tomada industrial 230V 32A.
Welder Fantasy é uma marca estabelecida pela FACHOWIEC em 1991. Soldadores inversores TIG/MMA, soldadores MIG/MAG semiautomáticos, cortadores de plasma e outros equipamentos com a marca Welder Fantasy são amados há muitos anos por milhares de oficinas e empresas na Polônia e fora do país. A marca Welder Fantasy é:
- A mais alta qualidade de dispositivos,
- Garantia de confiabilidade,
- altos parâmetros de trabalho,
- Líder no mercado polaco.
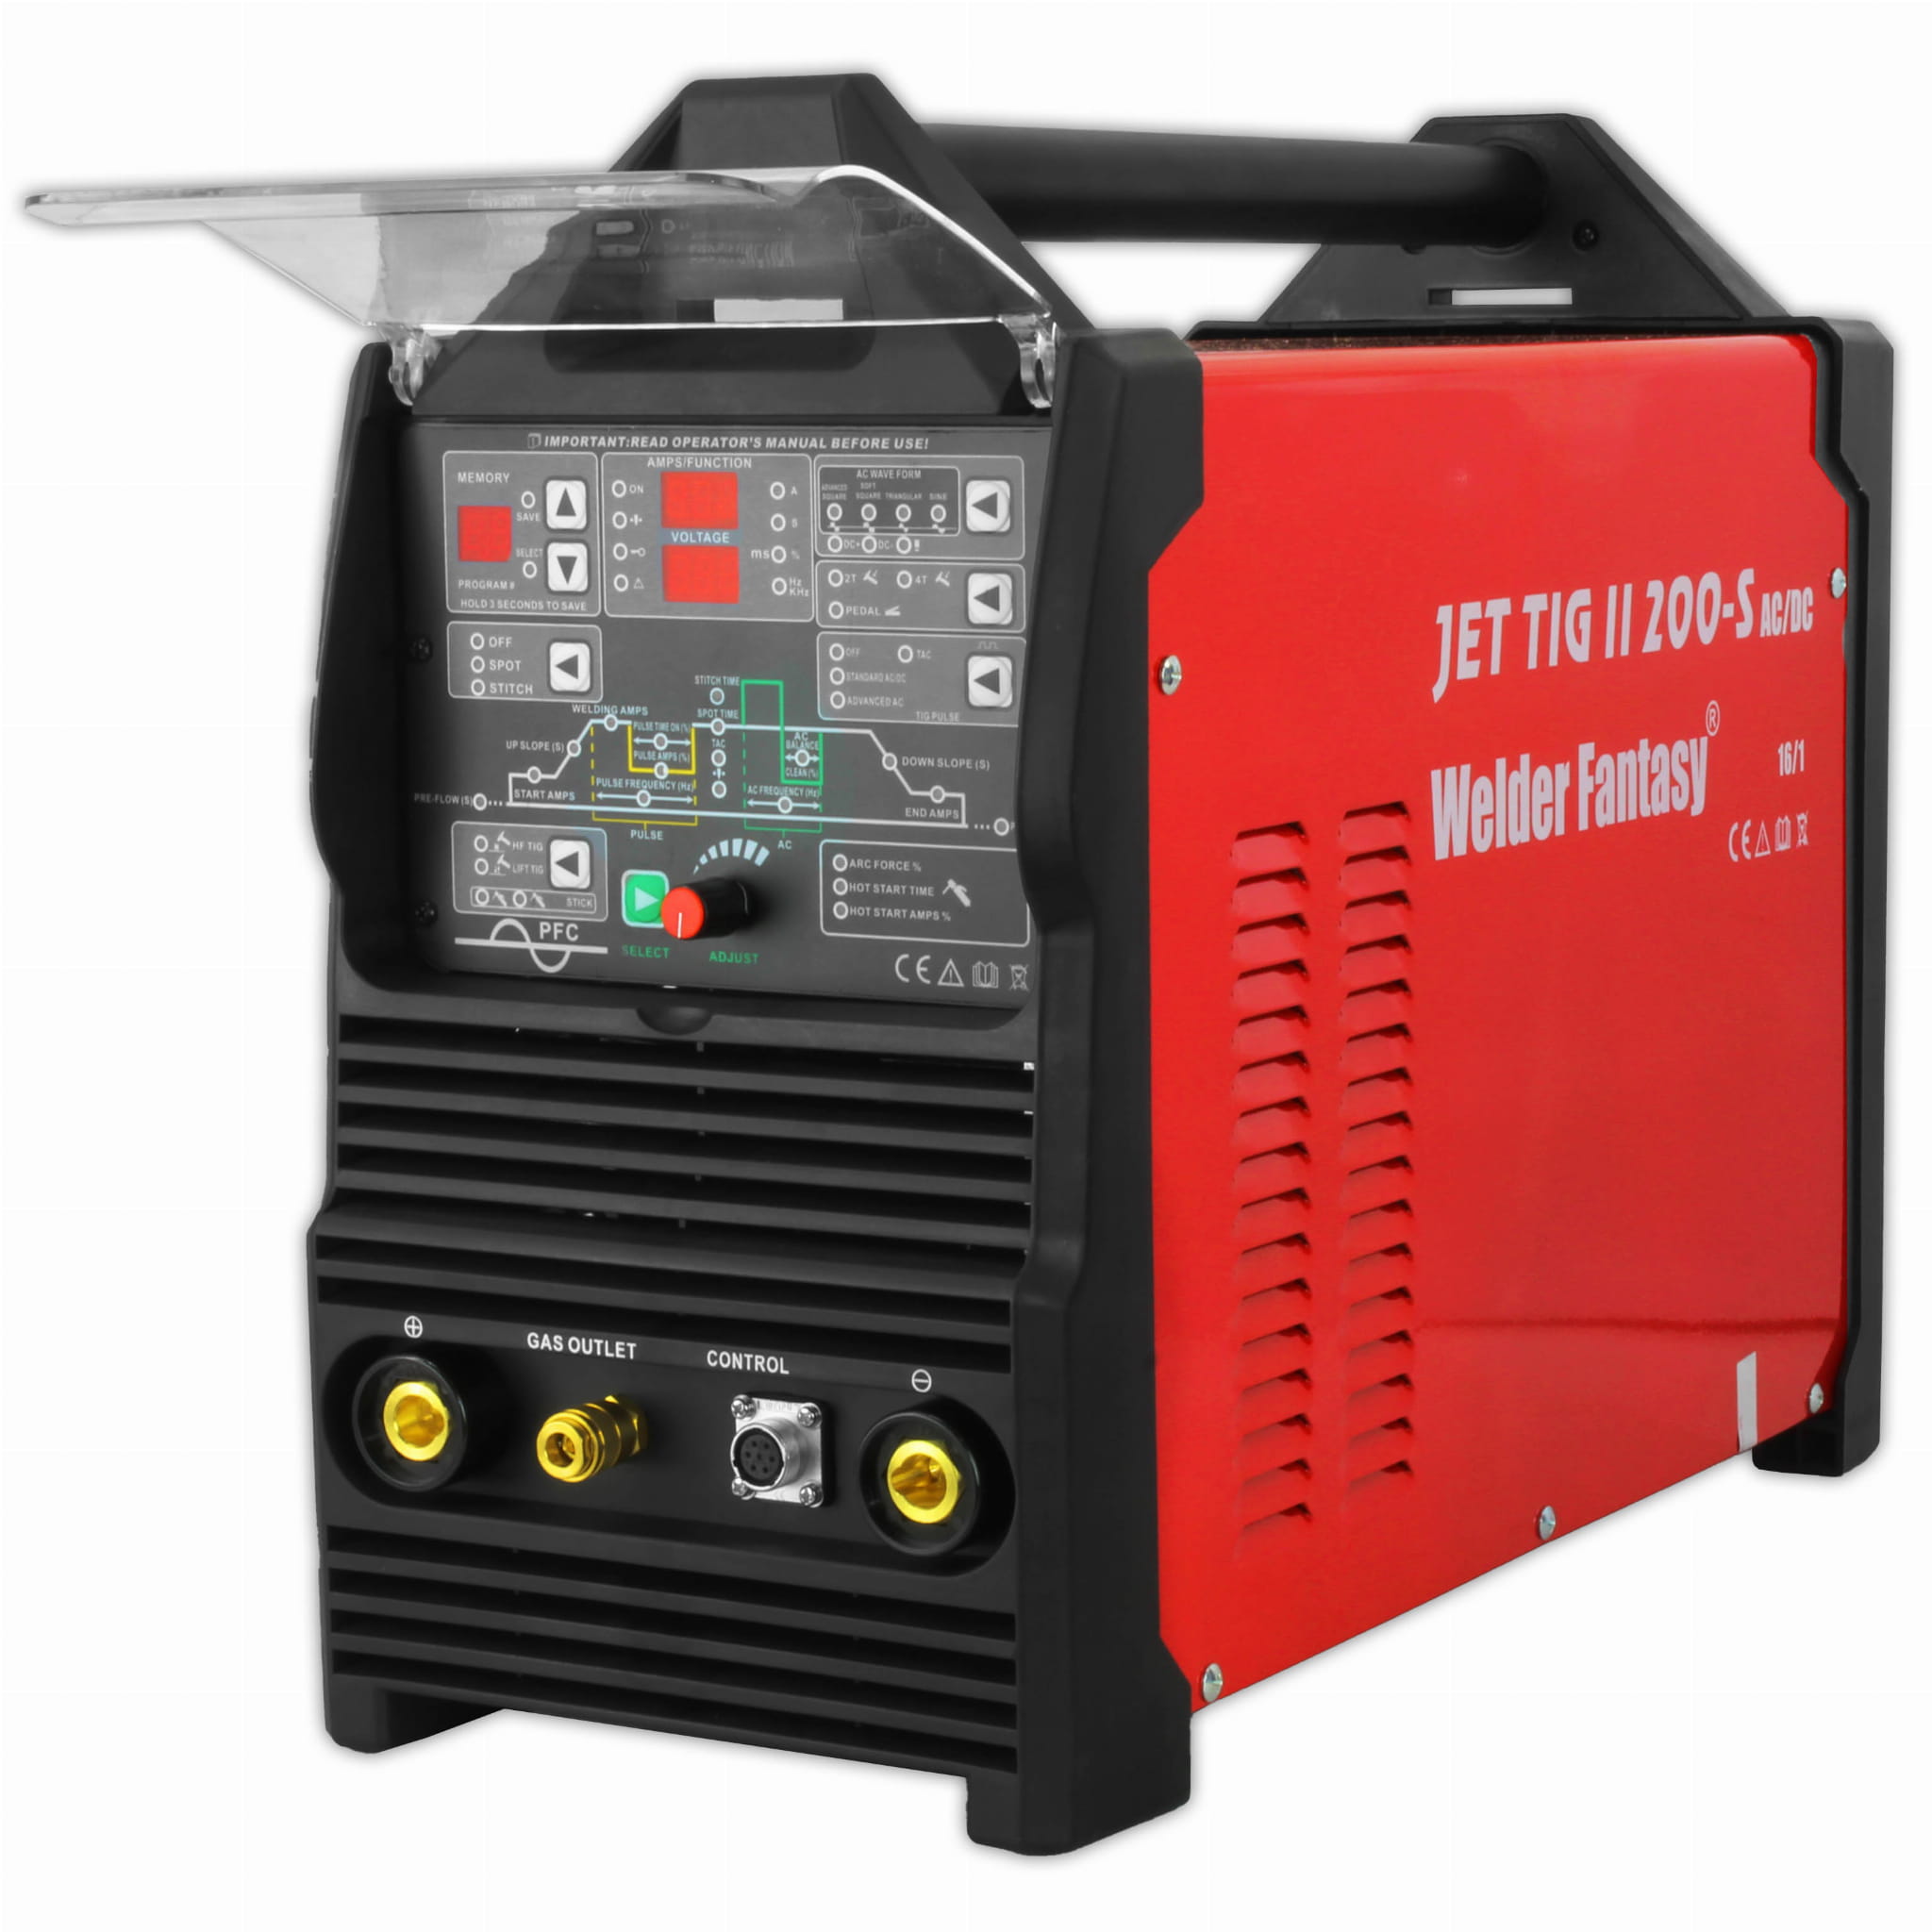
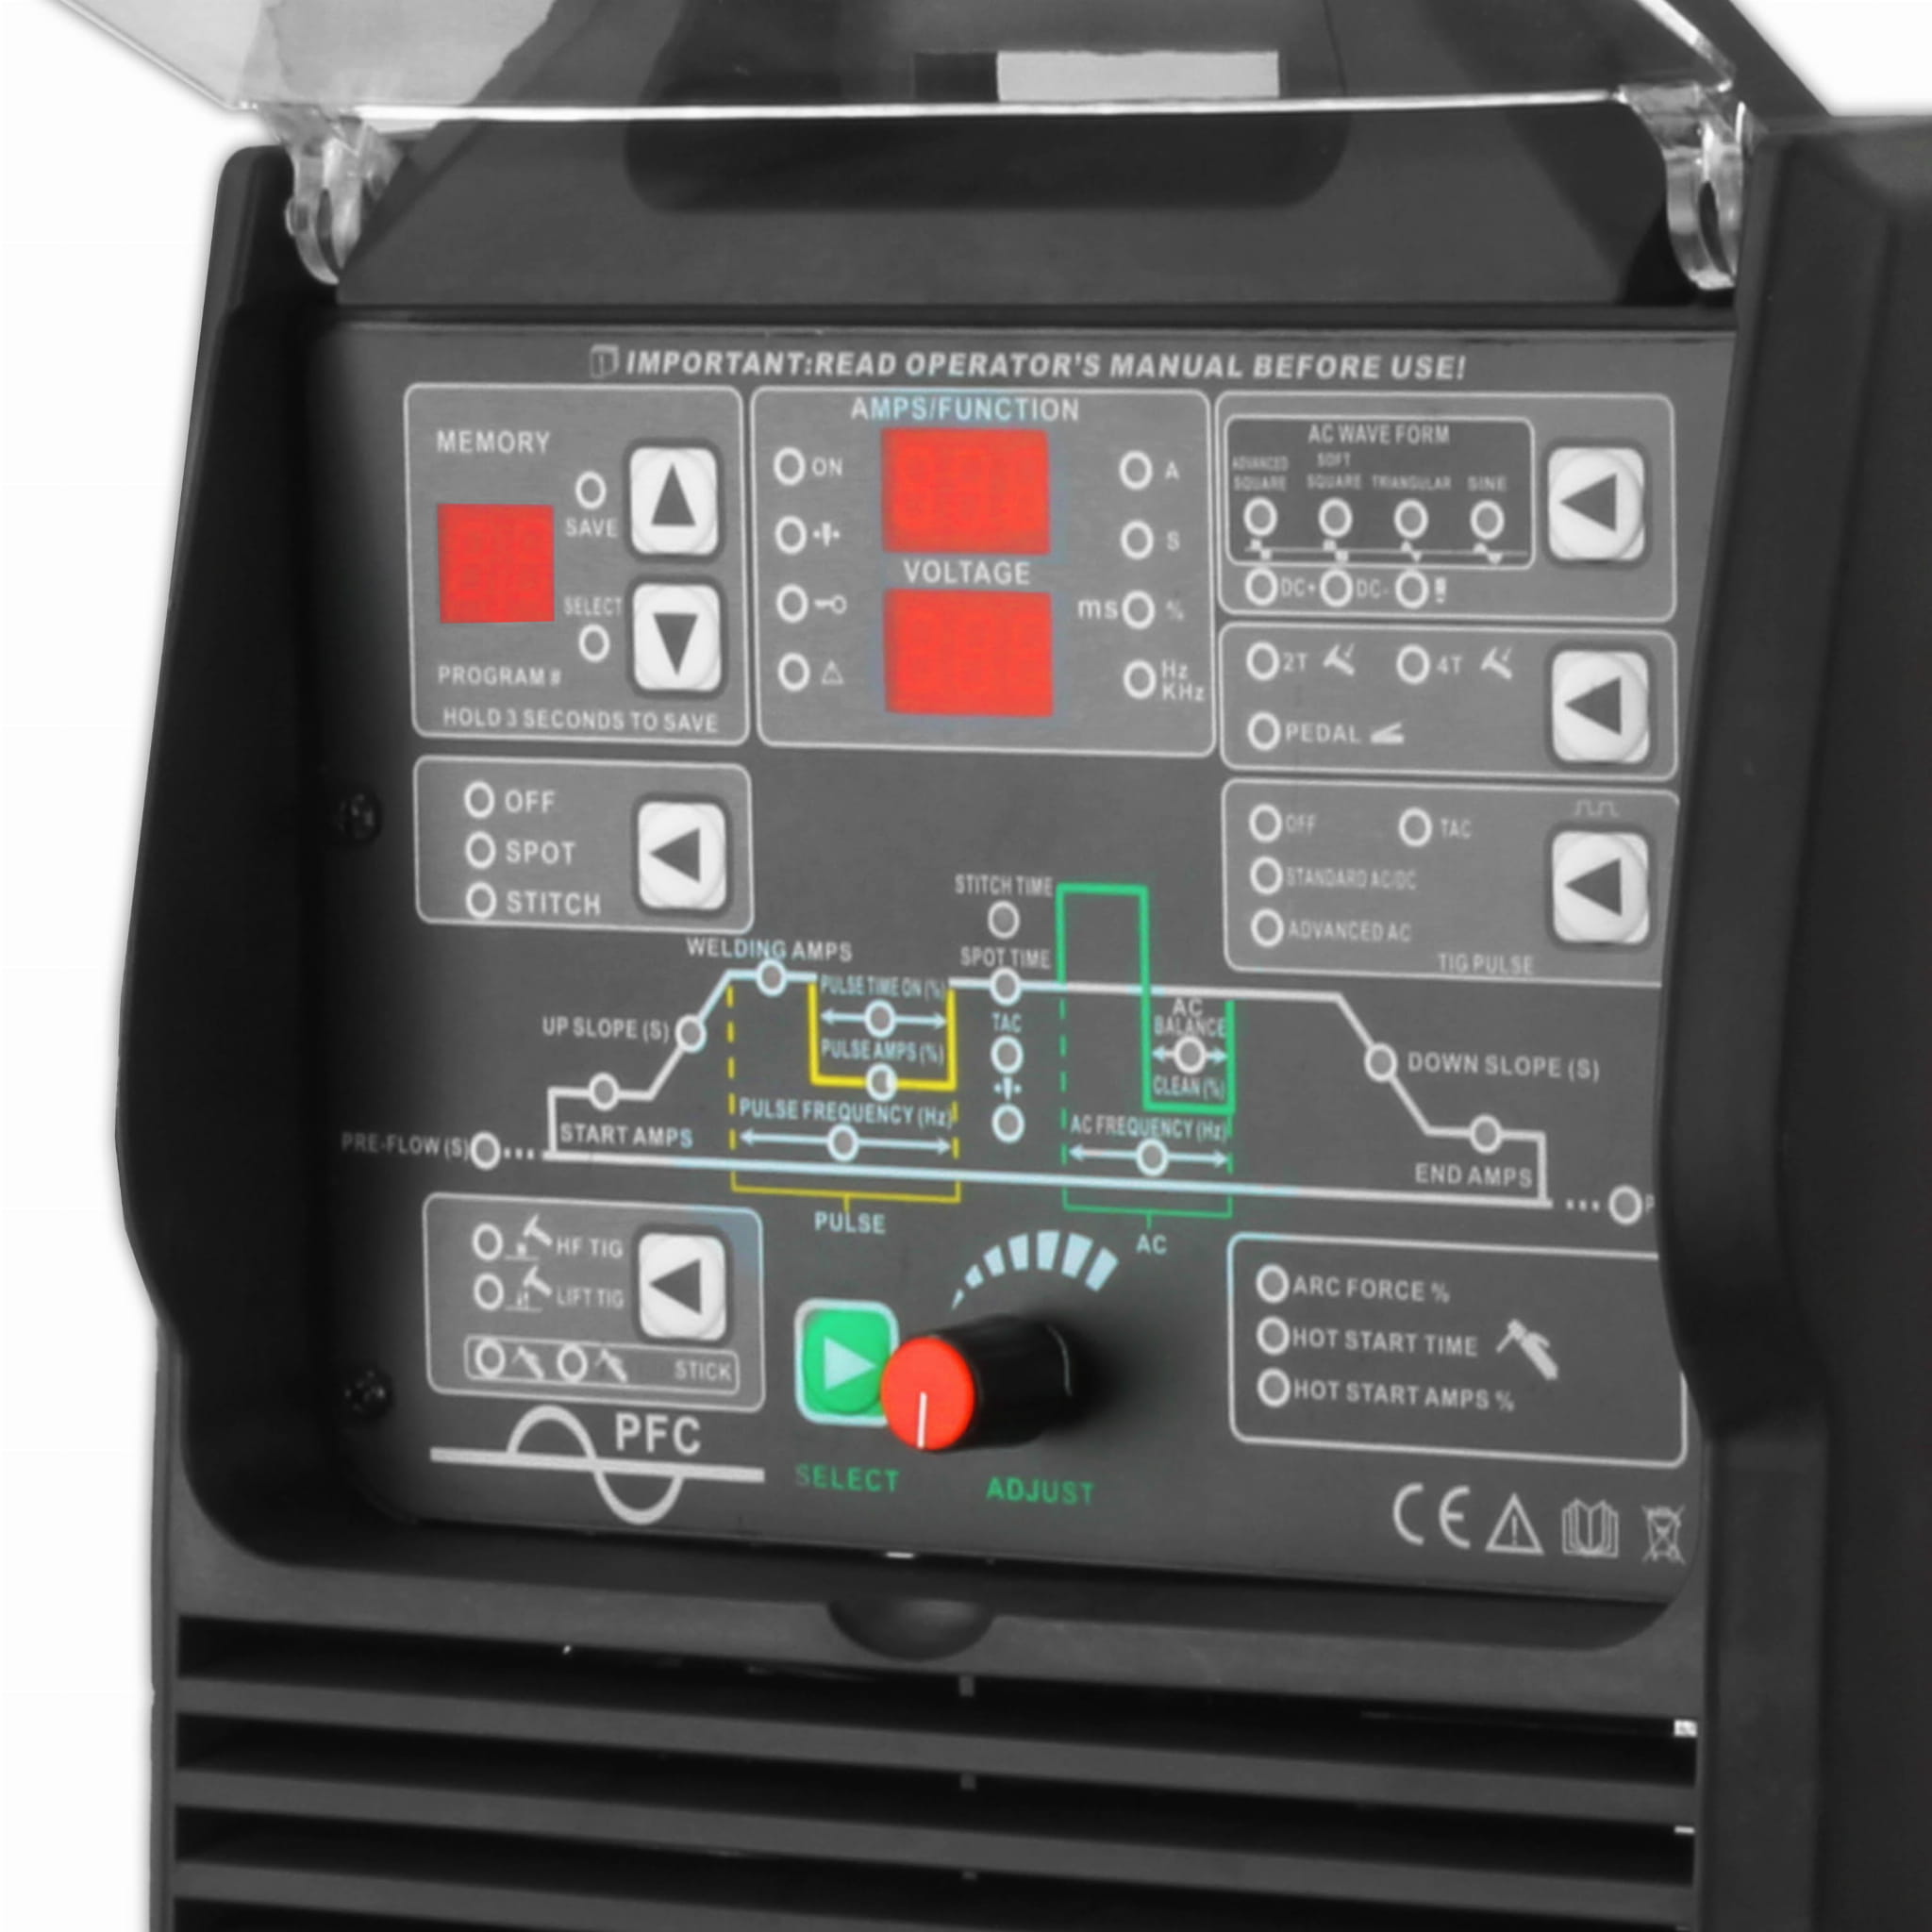
O dispositivo de ponta define novos padrões entre as máquinas de solda AC/DC, e o painel de controle fácil de usar garante a seleção de todos os parâmetros operacionais necessários.
Os dispositivos industriais Welder Fantasy JET TIG II AC/DC 200 SPOT IGBT são fontes de soldagem microprocessadas baseadas na tecnologia IGBT e adequadas para soldagem:
- aços carbono, inoxidáveis e resistentes a ácidos
- cobre, latão, magnésio, titânio
- todas as ligas de alumínio
DADOS TÉCNICOS:
- Fonte de alimentação: 1~230V 50Hz
- Consumo de energia TIG/MMA: 6 kVA
- Proteção de retardo de tempo mín. : 20A TIPO-C
- Classe de isolamento: F
- Grau de proteção da habitação: IP21
- Dimensões: 575x230x435mm
- Peso: 26kg
- Faixa de corrente de soldagem TIG DC: 3-200 A
- Faixa de corrente de soldagem TIG AC: 5-200 A
- Eficiência TIG 60%: 200A
- Eficiência TIG 100%: 160A
- Forma de onda forma de onda: quadrado, trapezoidal, triangular, sinusoidal
- Ajuste de frequência CA: 20-250 Hz
- Equilíbrio atual no modo AC: 5% a 95%
- Início/fim do modo AC/DC a gás: 0-10/0-25 seg
- Modo de corrente contínua inicial / final: 3-200 / 3-200 A
- Corrente inicial/final no modo CA: 5-200 A
- Tempo de subida/descida Modo AC/DC: 0-10s / 0-10s
- Base de pulso AC/DC: 3-100%
- Largura de pulso CA/CC: 5% a 95%
- Frequência de corrente mista AC avançada: 0,1-10 Hz
- Frequência de corrente de pulso CC padrão: 0,1-500 Hz
- Quadrado de frequência de pulso AC padrão (quadrado): 0,1-250 Hz
- Frequência de pulso Padrão AC Suave Quadrado, Triangular, Senoidal: 0,1-250 Hz
- Função de ignição de arco TIG: HF (ionizador) / LIFT
- Tensão sem carga MMA / VRD MMA: 70 / 21 V
- Faixa de corrente de soldagem MMA DC+ / DC-: 10-160 A
- Eficiência MMA 60%: 160 A
- Eficiência MMA 100%: 130 A
- FORÇA DO ARCO: 0-100%
- HOT START TIME: 0-2 segundos
- AMPS DE PARTIDA A QUENTE: 0-100%
TECNOLOGIA IGBT
Tecnologia moderna baseada em transistores bipolares de porta isolada. Ele combina a facilidade de controle dos transistores de efeito de campo com a alta tensão de ruptura e a velocidade de comutação dos transistores bipolares. O uso da tecnologia IGBT aumenta significativamente a operação confiável do equipamento de soldagem.
NÍVEL DE SEGURANÇA
O IP define o grau de resistência do dispositivo à penetração de contaminantes sólidos e aquosos. IP21 significa que o dispositivo é adequado para operação em salas fechadas.
MMA
Processo que utiliza um eletrodo revestido, constituído por um núcleo metálico recoberto por uma bainha. O soldador energiza o eletrodo conforme ele funde na peça de trabalho para manter um comprimento de arco constante. O dispositivo permite a soldagem com todos os tipos de eletrodos, por exemplo básicos, celulósicos, rutílicos ou ácidos.
VRD
Função VRD (dispositivo de redução de tensão) disponível no modo MMA – um módulo que reduz a tensão quiescente (ociosa) do circuito secundário do dispositivo). Aumenta a segurança e reduz o risco de choque elétrico.
FORÇA DO ARCO
A função de estabilização do arco mantém o valor da tensão do arco de soldagem independente do seu comprimento e facilita o controle da quantidade de respingos.
COMEÇO A QUENTE
Quando o arco é aberto, a corrente de soldagem é temporariamente aumentada para aquecer o material e o eletrodo no ponto de contato e moldar adequadamente a penetração e a face de solda na fase inicial da soldagem
EQUIPAMENTO AUTORIZADO PARA MÉTODOS DE SOLDAGEM:
Arco elétrico TIG DC – No método TIG (Tungsten Inert Gas), o arco elétrico é formado em uma blindagem de gás inerte (argônio), entre o elemento soldado e um eletrodo não consumível de tungstênio puro ou adicionado de tungstênio. No modo de arco de elevação TIG, o arco é formado quando o eletrodo entra em contato com a peça de trabalho. No modo TIG DC, a corrente é constante.
TIG DC HF – Para eliminar completamente a possibilidade de contaminação por tungstênio da solda, recomenda-se que o eletrodo não toque na peça de trabalho; para este fim, a ignição de arco sem contato é usada usando descargas de alta frequência geradas pelo ionizador embutido no dispositivo.
TIG DC PULS lift-arc – o arco é inflamado colocando o eletrodo em contato com o material a ser soldado, a função de pulso permite a soldagem de elementos finos graças a mudanças periódicas na intensidade da corrente.
TIG DC PULS HF – ignição HF sem contato com um ionizador no modo TIG DC PULS
TIG AC lift-arc – função que permite soldar alumínio em corrente alternada, que desempenha a função de limpeza catódica na soldagem de alumínio. Graças à possibilidade de ajustar o parâmetro AC BALANCE, ou seja, o equilíbrio da corrente alternada, é possível ajustar a relação da duração de suas fases entre si.
TIG AC HF – uma função análoga para soldar alumínio com corrente alternada, a ignição é sem contato graças à corrente de alta frequência gerada pelo ionizador
TIG AC PULS lift-arc – a soldagem neste modo é uma combinação do uso de corrente alternada com pulso, que permite a soldagem de elementos de alumínio muito finos. O arco é inflamado pelo contato do eletrodo com o material soldado.
TIG AC PULS HF – função que permite a soldagem de elementos finos de alumínio. Ignição sem contato através do uso de um ionizador.
FUNÇÕES DO PAINEL:
Capacidade de usar configurações de fábrica programadas pelo usuário para soldagem de alumínio e aço (60 canais de memória). Seleção de forma de onda:
- QUADRADO AVANÇADO – uma forma de onda AC retangular permite soldar alumínio com a adição de magnésio
- SOFT SQUARE – uma forma de onda CA trapezoidal é usada para soldar alumínio com adição de silício
- TRIANGULAR – a configuração de forma de onda de corrente triangular é ideal para soldar componentes finos, incluindo alumínio anodizado
- SINE – forma de onda senoidal é recomendada para soldagem de alumínio 99,999% puro
TIG CA + CC – a função CA AVANÇADO permite soldar com corrente alternada CC mista – Em um único ciclo, ocorre a transição entre corrente alternada CA e corrente contínua de polaridade negativa CC(-). Este ciclo se repete durante todo o processo de soldagem. A soldagem de corrente mista é particularmente útil ao unir elementos de diferentes espessuras. Também reduz as emissões de ruído em comparação com a soldagem AC.
SOLDAGEM TIG A FRIO – a função gera descargas de arco de soldagem de alta potência em um tempo muito curto (até 0,001 s). Isso permite unir elementos soldados sem adicionar um aglutinante, incluindo materiais diferentes. A função SOLDAGEM A FRIO é particularmente útil na união de elementos com espessura inferior a 1 mm, faceamento de arestas e onde for importante aquecer o menos possível os elementos soldados.
MMA DC+ – O método MMA usa um eletrodo revestido, que consiste em um núcleo de metal coberto com um revestimento. Um arco elétrico é gerado entre a ponta do eletrodo e o material a ser soldado. O arco é acionado tocando a ponta do eletrodo na peça de trabalho. MMA DC+ significa soldagem com polaridade positiva – mais calor é gerado no material e menos no eletrodo.
MMA DC- – a diferença entre MMA DC+ é que a polaridade no modo MMA DC- é negativa, então a distribuição de calor é invertida – mais calor é gerado no eletrodo e menos no material soldado.
MMA VRD DC+ – disponível no modo MMA DC+, a função VRD (Voltage Reduction Device – módulo que reduz a tensão quiescente do circuito secundário do aparelho. Aumenta a segurança e reduz o risco de choque elétrico. A função desliga e liga a fonte de alimentação de soldagem quando a resistência é medida durante a soldagem entre as extremidades do eletrodo – o elemento soldado.
MMA VRD DC- – disponível no modo MMA DC-, a função VRD (Voltage Reduction Device) funciona da mesma forma que MMA VRD DC+, a diferença está na polaridade negativa.
LUGAR
A soldagem TIG SPOT é utilizada para união por sobreposição (aderência) de chapas finas (até 1,5 mm, quando perfuradas até 5 mm – junta afiada) de aço, ligas de aço, bem como para união de chapas antes da soldagem de topo.
O método consiste na introdução de um pulso térmico curto (0,1-4 s), durante o qual a superfície da chapa afetada pelo arco elétrico é fundida e soldada à chapa logo abaixo.
TAC PULSE
Permite união eficiente de chapas finas, mantendo baixa entrada de calor, o que reduz muito a deformação do material. A alta frequência da corrente pulsada permite criar uma poça de fusão muito rapidamente, o que resulta na criação imediata de uma solda, um ponto.
Neste modo, é possível pré-montar os elementos soldados por uma série de soldas curtas, permitindo assim o pré-posicionamento dos elementos soldados entre si.
ARREDONDAMENTO DO ELETRODO
Permite uma ignição de curto prazo do arco para derreter a ponta do eletrodo afiado e formar um arredondamento em seu topo.
A ponta arredondada do eletrodo evita o desvio do arco de soldagem, que pode ser causado pela preparação inadequada do eletrodo não consumível. Um benefício adicional de usar um eletrodo arredondado é a maior profundidade de penetração.
PFCs
Correção do fator de potência – aumentando o fator de potência para o mais próximo possível de 100% para reduzir as perdas de energia nas linhas de transmissão.
2T/4T
2T – Pressionar o botão da tocha de soldagem pré-fluirá o gás, então acenderá o arco e iniciará a soldagem. Ao soltar o botão, o arco se extingue e o gás flui.
4T – Pressionar e soltar o botão da tocha de soldagem pré-fluirá o gás, então acenderá o arco e iniciará a soldagem. Quando o botão é pressionado e solto novamente, o arco é extinto e o gás flui.
PRÉ GÁS
Ajuste do tempo de passagem do gás de proteção antes da soldagem.
PÓS-GÁS
Ajuste do tempo de fluxo do gás de proteção após a soldagem.
TEMPO DE SUBIDA
Tempo de subida da corrente de soldagem entre a corrente inicial e o valor de corrente de soldagem definido.
TEMPO DE SLIDE PARA BAIXO.
O tempo que leva para a corrente de soldagem passar do valor definido para zero ou o valor da corrente de cratera.


Avaliações
Ainda não existem avaliações.